


Hvorfor anvendes skærevæsker?
Køling og smøring ved metalbearbejdning
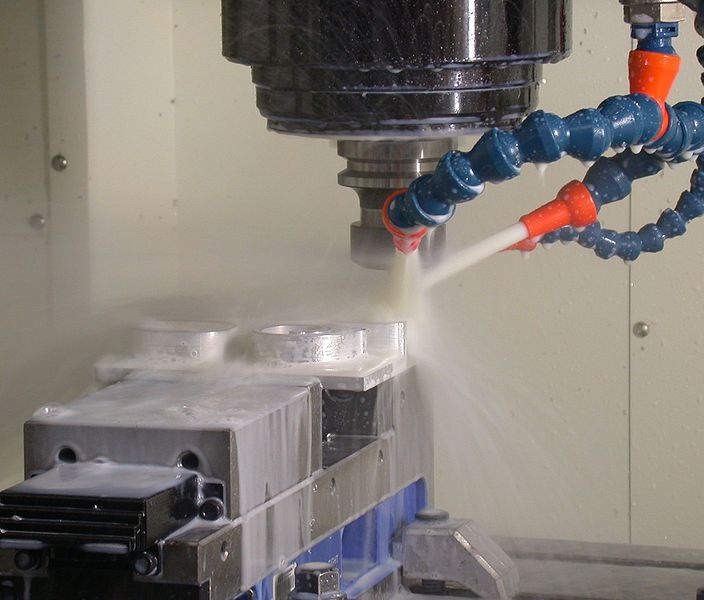
Skærevæske ved fræsning
”Hvor der høvles, falder der spåner,” siger et gammelt ordsprog. Udtrykket forbindes oftest med træbearbejdning, men princippet gælder også ved bearbejdning af metal. Ved boring, fræsning, drejning og savning fjernes materiale fra emnet, og der opstår spåner. Samtidig omdannes en del af den mekaniske energi til varme.
Metal adskiller sig på flere punkter fra materialer som træ og plast. De fleste metaller leder varme godt, men der kan alligevel opstå meget høje temperaturer direkte i skærezonen. Varmeudviklingen afhænger blandt andet af materialet, værktøjets geometri, skærehastigheden, fremføringen og indgrebets størrelse. Jo mere krævende bearbejdningen er, desto større bliver behovet for effektiv køling og smøring.
Overophedning af emne og værktøj bør undgås. For høj temperatur kan ændre materialets egenskaber, forringe målnøjagtigheden og give en dårligere overflade. Værktøjet kan desuden miste hårdhed, blive sløvt eller slides hurtigere. Skærevæsken hjælper med at føre varmen bort, så både emne og værktøj arbejder under mere stabile forhold.
Skærevæskens vigtigste opgaver
Friktion opstår, når værktøjets skær bevæger sig mod emnet. Den kan sammenlignes med den varme, der mærkes, når man gnider hænderne mod hinanden. Ved metalbearbejdning er denne varme uønsket. Smørende bestanddele i skærevæsken reducerer friktionen mellem værktøj, emne og spåner. Det mindsker belastningen på skæret og kan forlænge værktøjets levetid.
Kølingen sker ved, at skærevæsken optager en del af den udviklede varme og transporterer den væk fra bearbejdningsstedet. En kontinuerlig tilførsel er normalt mere effektiv end en enkelt påføring, fordi opvarmet væske hele tiden erstattes af køligere væske. Skærevæsken skyller samtidig spåner væk fra skærezonen og medvirker til at holde arbejdsområdet rent.
Skærevæsker kombinerer derfor kølende og smørende egenskaber. Til mange bearbejdningsopgaver anvendes vandblandbare emulsioner, hvor olie og andre tilsætningsstoffer blandes med vand. Andre processer kræver en ikke-vandblandbar skæreolie. Valget afhænger af materiale, bearbejdningsmetode, maskine og kravene til overflade og værktøjslevetid. Den anbefalede blandingskoncentration bør overholdes, da både for lav og for høj koncentration kan give problemer.
Kredsløb, pumpe og vedligeholdelse
På drejebænke, fræsemaskiner, boremaskiner og save anvendes ofte et lukket kredsløb. En kølevandspumpe transporterer skærevæsken fra en beholder til værktøjet. Her optager væsken varme og fører spåner bort, hvorefter den løber tilbage til beholderen. Undervejs kan filtre eller sier tilbageholde større partikler, inden væsken igen pumpes frem til skærezonen.
Kølevandspumpen arbejder i et krævende miljø med fugt, metalspåner og elektrisk ledende materialer. Den skal derfor være robust og dimensioneret efter den nødvendige kapacitet, løftehøjde og neddykningsdybde. Metalspåner bør så vidt muligt holdes væk fra pumpens indsugning, da de kan blokere eller beskadige pumpen. Beskyttelsesgraden gælder pumpens elektriske konstruktion – eksempelvis IP54 – og ikke selve skærevæsken.
Regelmæssig kontrol af væskeniveau, koncentration, filtre og beholder bidrager til stabil drift. Spåner, slam og fremmedolie bør fjernes, og skærevæsken skal udskiftes, når dens egenskaber ikke længere er tilfredsstillende. Korrekt valg og vedligeholdelse af både skærevæske og kølevandspumpe forbedrer bearbejdningsresultatet, reducerer værktøjsslid og mindsker risikoen for driftsstop.