


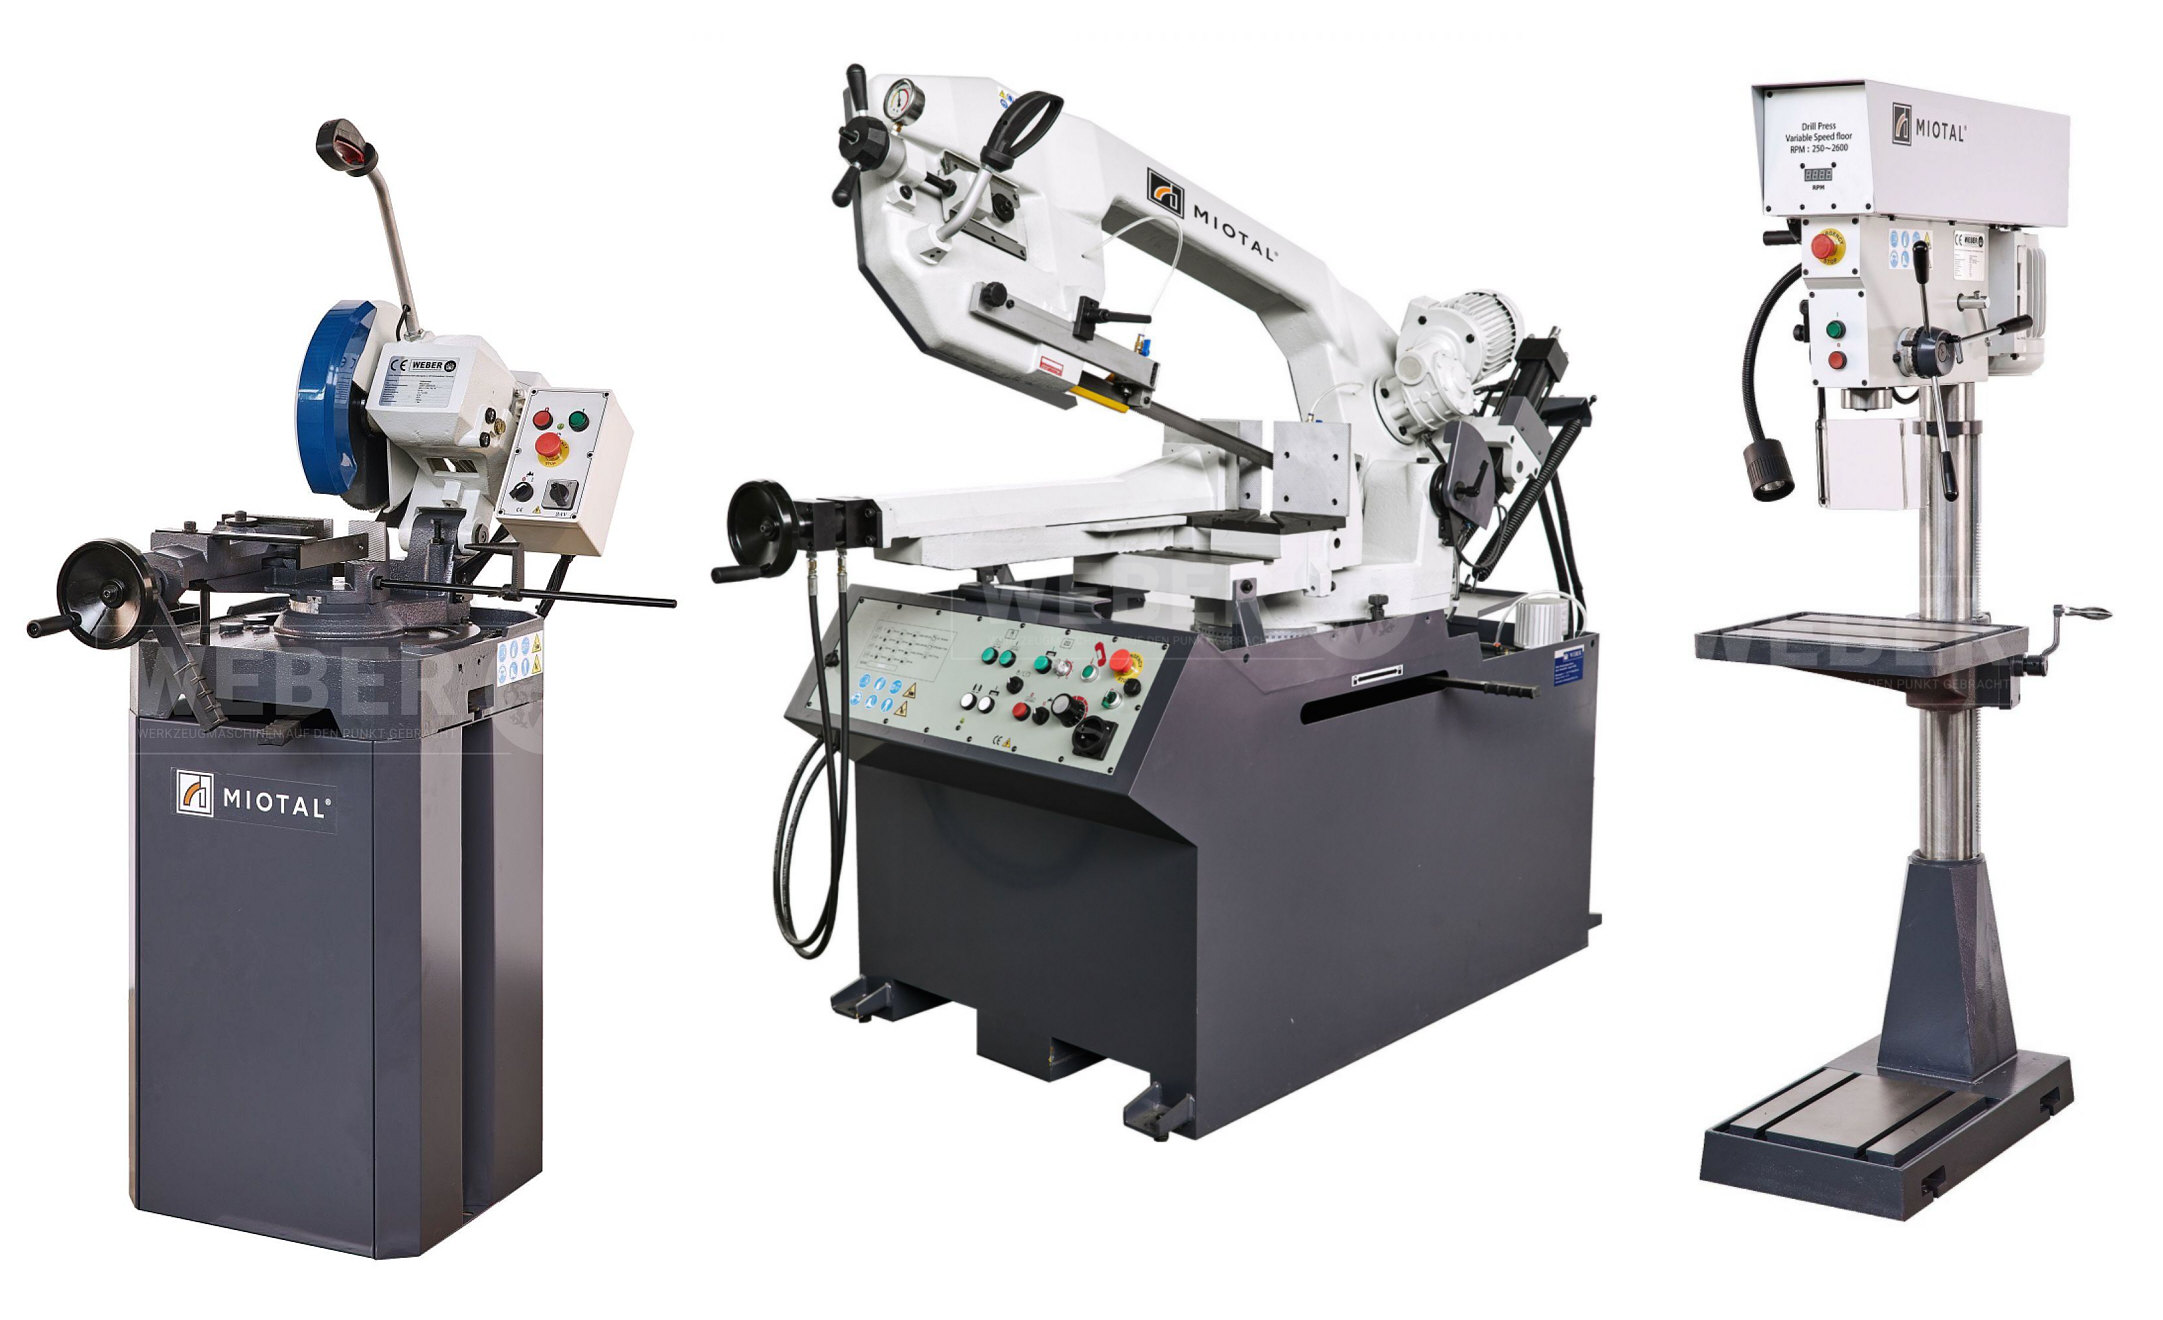
Rundsav KS 150 G, båndsav S 410 DGHA og søjleboremaskine SB 25 S
Moderne værktøjsmaskiner er en vigtig del af den daglige produktion i smedeværksteder, maskinværksteder, vedligeholdelsesafdelinger og mindre produktionsvirksomheder. En korrekt dimensioneret maskine giver ikke kun præcise resultater, men kan også reducere arbejdstiden, forbedre arbejdsmiljøet og gøre materialeforbruget mere økonomisk. Især metalbåndsaven er en alsidig løsning, når der regelmæssigt skal afkortes rør, profiler, bjælker eller massivt materiale.
HJ-Teknik tilbyder et udvalg af MIOTAL-værktøjsmaskiner til professionel metalbearbejdning. Sortimentet omfatter blandt andet horisontale metalbåndsave, dobbeltgeringsbåndsave, halvautomatiske båndsave, koldsave og søjleboremaskiner. Maskinerne henvender sig især til virksomheder og håndværksvirksomheder, som har brug for robust og præcis maskinteknik uden nødvendigvis at investere i et stort, fuldautomatisk produktionsanlæg.
Metalbåndsaven som alsidig værkstedsmaskine
En metalbåndsav anvender et endeløst savbånd, som bevæger sig kontinuerligt gennem emnet. Sammenlignet med manuel savning giver maskinen en mere ensartet fremføring, et mere præcist snit og en væsentligt højere kapacitet. Samtidig er snitbredden relativt lille, så materialetabet begrænses.
Båndsave er velegnede til bearbejdning af blandt andet:
– Rundrør og firkantrør
– Fladstål, vinkelstål og U-profiler
– Stålbjælker og konstruktionsprofiler
– Massivt rundstål og firkantstål
– Rustfrit stål
– Aluminium og andre ikke-jernholdige metaller
Valget af savbånd, tanddeling, savhastighed og smøring skal altid tilpasses materialet og emnets dimensioner. Et tyndvægget rør kræver eksempelvis en anden tanddeling end et massivt stålemne. Hvis for få tænder arbejder i materialet samtidig, kan tænderne blive overbelastet. Hvis tanddelingen omvendt er for fin, kan spånrummet blive fyldt, hvilket øger varmeudviklingen og belastningen på savbåndet.
Fra lige snit til dobbeltgering
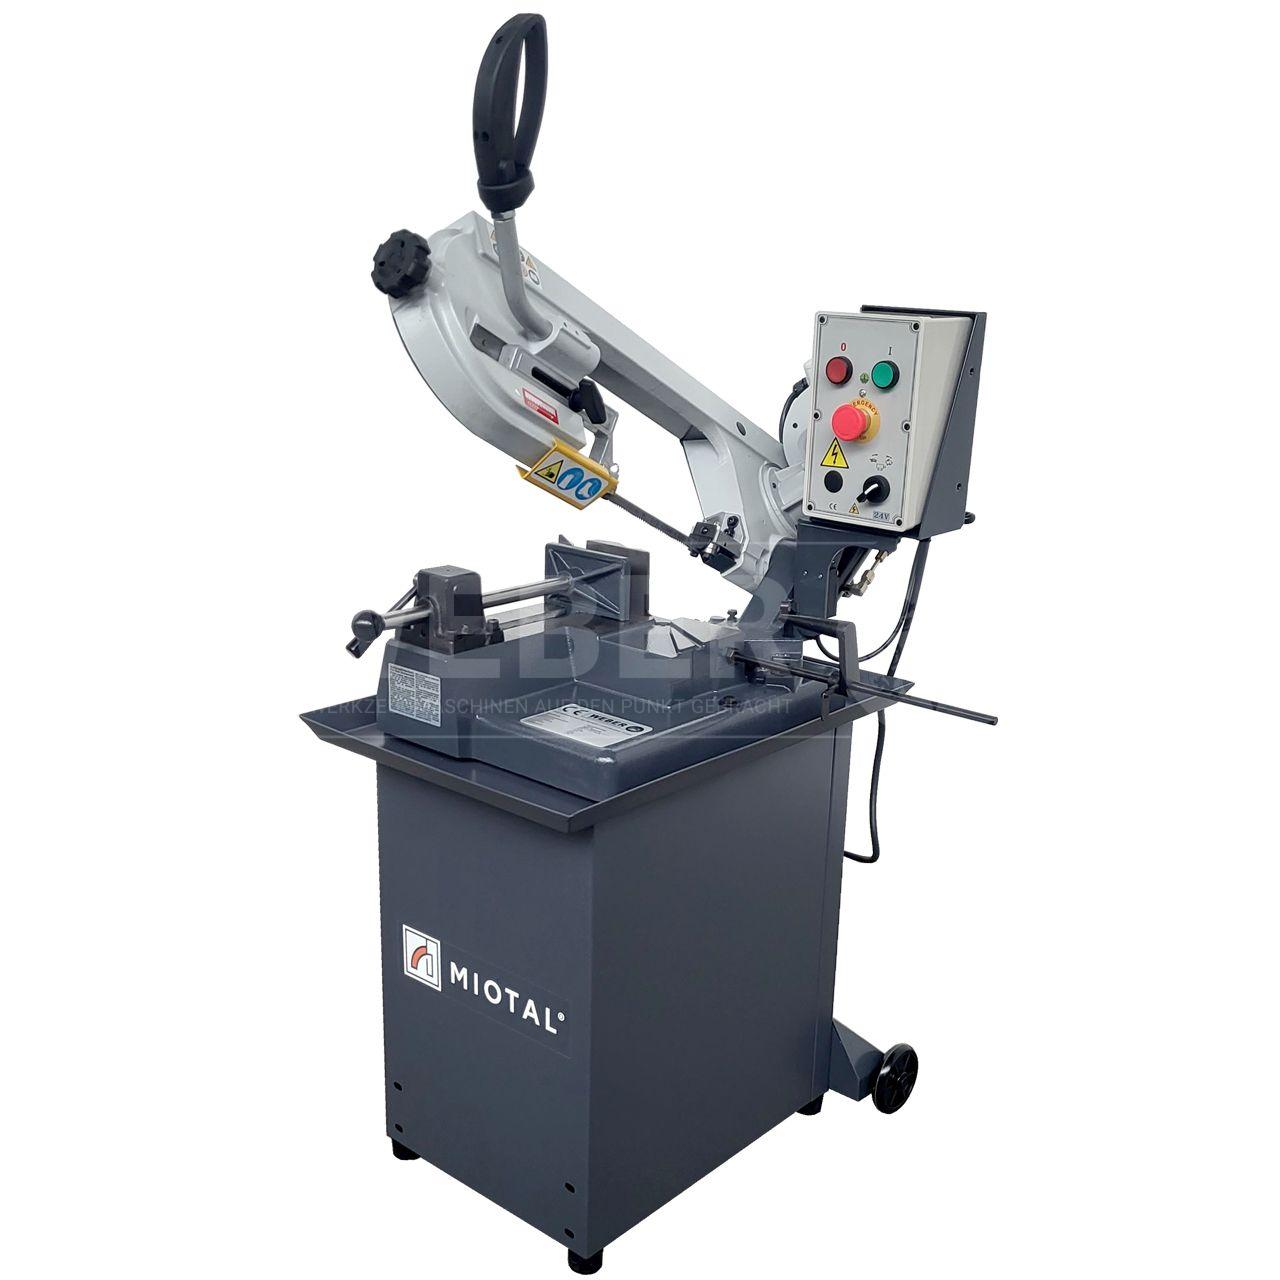
båndsav Miotal S 150 G
Til almindelige afkortningsopgaver kan en kompakt horisontalbåndsav være tilstrækkelig. En model som MIOTAL S 150 G er eksempelvis relevant til mindre emner, reparationsarbejde og lejlighedsvise afkortningsopgaver. Ved større rør, profiler og massivt materiale kræves en højere skærekapacitet og en kraftigere maskinkonstruktion.
Geringsbåndsave gør det muligt at dreje savbøjlen og fremstille vinkelsnit uden først at skulle vende eller positionere hele emnet på ny. Det er en væsentlig fordel ved produktion af rammer, gelændere, maskinstativer, stålkonstruktioner og rørsystemer.
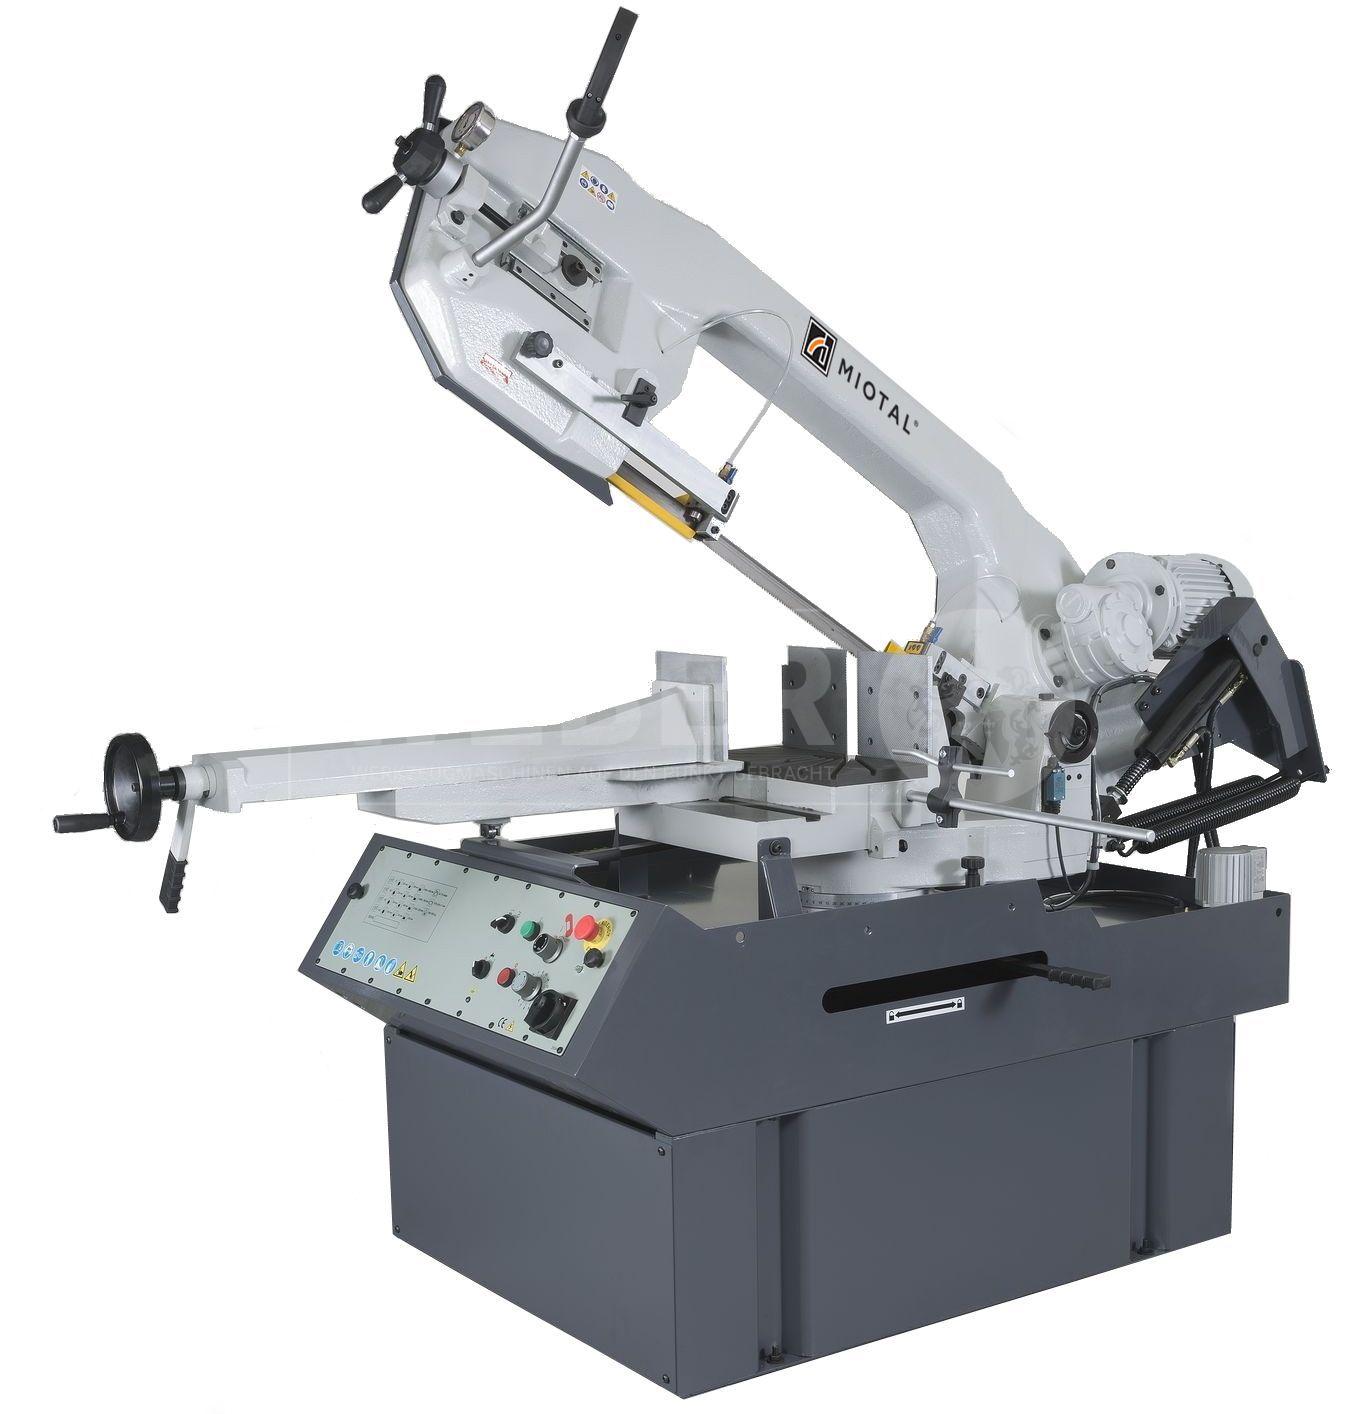
dobbeltgeringsbåndsav Miotal 355 DG
En dobbeltgeringsbåndsav kan save vinkler til begge sider. Modeller som MIOTAL S 355 DG og S 410 DG er derfor interessante for virksomheder, der ofte fremstiller forskellige konstruktioner i små serier. Operatøren kan skifte mellem lige snit og geringssnit, mens lange eller tunge materialer fortsat ligger på rullebanen.
Et typisk eksempel er en smedevirksomhed, der fremstiller stålrammer efter kundemål. Her kan en dobbeltgeringssav anvendes til at afkorte profilerne i de nødvendige vinkler. Det reducerer behovet for efterfølgende slibning og tilpasning, forudsat at maskinen, materialet og savbåndet er korrekt indstillet.
Halvautomatiske båndsave til mindre serier
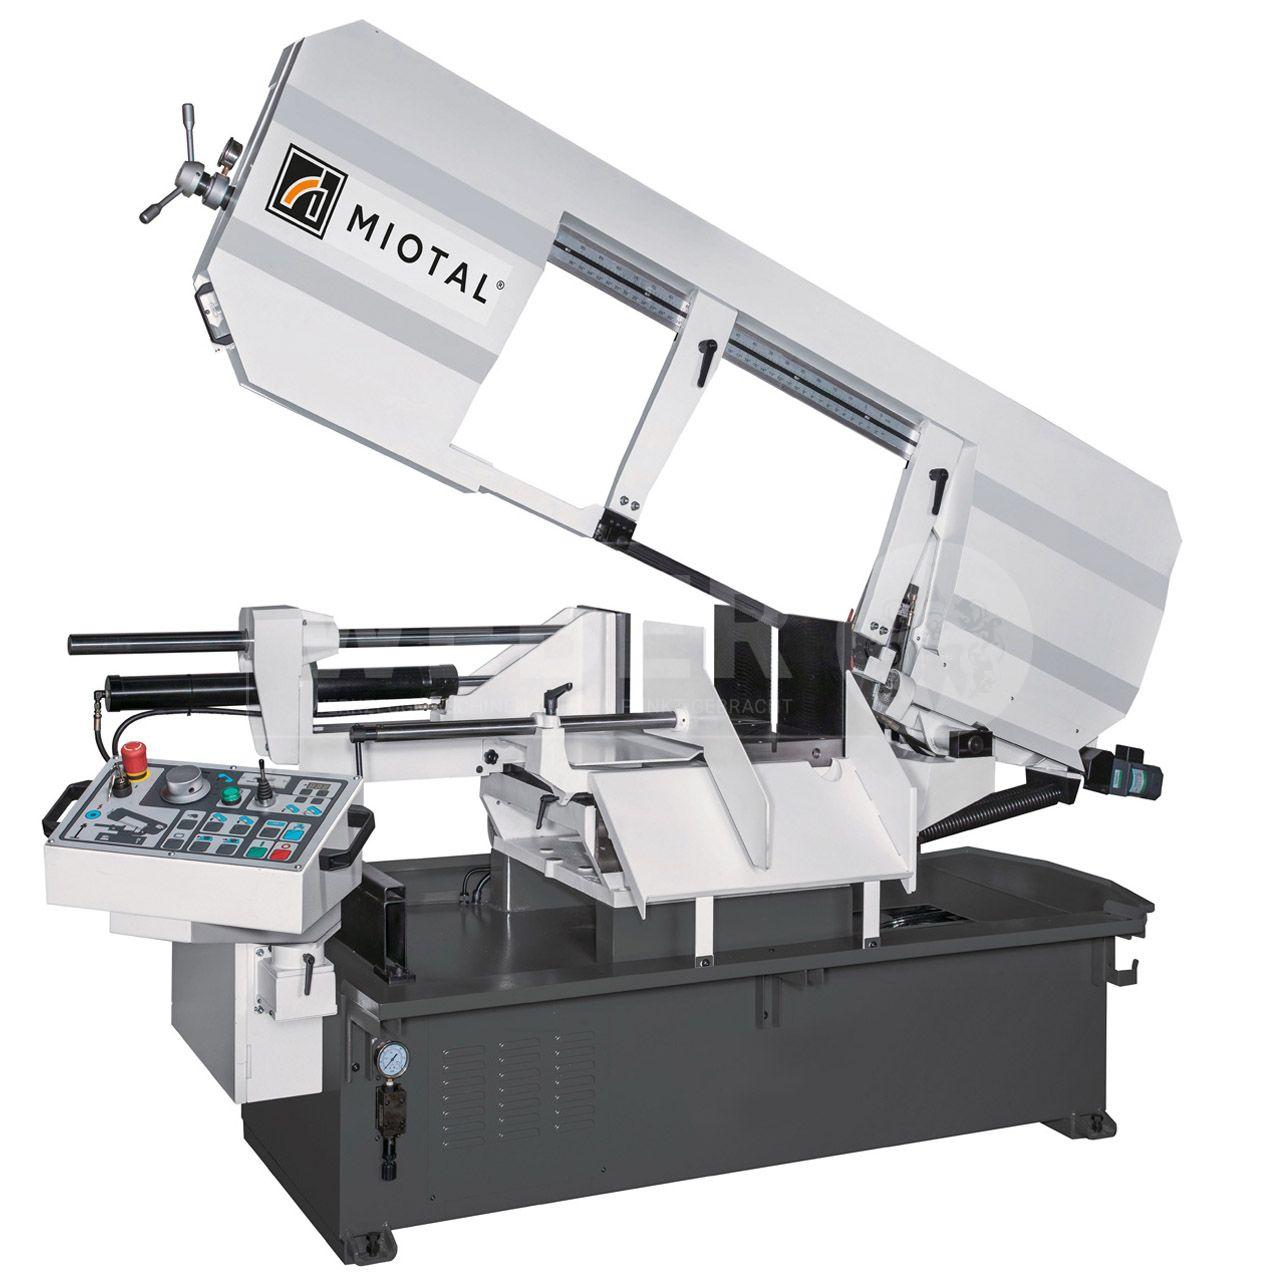
halvautomatisk båndsav S 500 DGHA
Når den samme skæreproces gentages flere gange, kan en halvautomatisk båndsav øge produktiviteten. På modeller som MIOTAL S 355 DGHA, S 410 DGHA og S 500 DGHA understøtter hydrauliske funktioner arbejdsgangen. Afhængigt af maskinens udførelse kan dette omfatte hydraulisk fastspænding, kontrolleret sænkning af savbøjlen og automatisk løft efter afsluttet snit.
Halvautomatik er især relevant ved små og mellemstore serier. Operatøren positionerer materialet og starter arbejdscyklussen, hvorefter maskinen gennemfører de centrale trin mere ensartet. Det giver en mere reproducerbar proces og reducerer behovet for konstant manuel betjening.
På et mindre maskinværksted kan en halvautomatisk båndsav eksempelvis anvendes til at fremstille 20 eller 50 identiske emner til en svejsekonstruktion. Mens maskinen udfører snittet, kan operatøren forberede det næste emne, kontrollere målene eller udføre andre opgaver i nærheden. Den reelle tidsbesparelse afhænger naturligvis af materialet, emnets størrelse og den øvrige materialehåndtering.
Stabilitet, fastspænding og korrekt indstilling
Et præcist saveresultat afhænger ikke kun af motoreffekten. Maskinens stabilitet, savbåndsføringen og fastspændingen af emnet er mindst lige så vigtige. En stiv savbøjle og en korrekt indstillet savbåndsføring reducerer vibrationer og hjælper savbåndet med at holde retningen gennem materialet.
Emnet skal ligge sikkert og spændes fast tæt på skæreområdet. Hvis et profiljern kan bevæge sig under savningen, kan det medføre et skævt snit, beskadigede tænder eller i værste fald brud på savbåndet. Lange emner bør understøttes med en egnet rullebane eller materialestøtte, så de ikke belaster skruestikken skævt.
Savbåndshastigheden skal tilpasses materialet. Rustfrit stål bearbejdes normalt med andre skæredata end almindeligt konstruktionsstål eller aluminium. Fremføringen skal være tilstrækkelig til, at tænderne danner spåner, men ikke så høj, at savbåndet overbelastes. Meget fine, støvlignende spåner kan være tegn på for lav fremføring, mens grove eller misfarvede spåner kan indikere for stor belastning eller utilstrækkelig smøring.
Dråbesmøring ved savning
Ved dråbesmøring tilføres en lille og præcist doseret mængde skæreolie direkte til skærezonen. I modsætning til traditionel køling, hvor arbejdsområdet gennemskylles med store mængder kølevæske, reducerer dråbesmøring forbruget af smøremiddel og bidrager samtidig til en renere bearbejdningsproces.
På en båndsav skal smøremidlet føres præcist hen til savbåndets tænder og sider. En egnet gaffeldyse kan påføre mediet fra flere retninger, inden savbåndet går ind i materialet. Formålet er at reducere friktion, modvirke materialeaflejringer på tænderne og understøtte en stabil skæreproces.
HJ-Tekniks dråbesmøringsanlæg Type S er udviklet til båndsave og leveres med en gaffeldyse. Type S2 har to pumper og en dobbelt gaffeldyse og kan være relevant, når smøremidlet skal doseres mere differentieret eller tilføres på flere punkter. Den korrekte løsning afhænger af savens konstruktion, savbåndets bredde, materialet og den konkrete arbejdsproces.
Dråbesmøring kan give flere praktiske fordele i et mindre værksted. Emner og spåner kan være forholdsvis tørre efter bearbejdningen, og behovet for opsamling og håndtering af store mængder kølevæske reduceres. Et renere emne kan desuden gå hurtigere videre til svejsning, målekontrol eller anden efterbearbejdning. Der kan dog stadig være behov for affedtning, afhængigt af den efterfølgende proces og den anvendte olie.
Dråbesmøring er ikke automatisk den optimale løsning til enhver savning. Ved meget høj varmebelastning, vanskelige materialer eller bestemte kontinuerlige processer kan traditionel kølevæske være mere velegnet. Valget bør derfor baseres på materiale, skæredata, savbånd og maskinproducentens anvisninger.
En samlet løsning til det professionelle værksted
Den bedste båndsav er ikke nødvendigvis den største model, men den maskine, der passer til virksomhedens faktiske opgaver. Før valget bør man vurdere de største emnedimensioner, materialetyper, ønskede geringsvinkler, antal snit pr. dag og behovet for manuel eller halvautomatisk drift.
For mindre virksomheder kan en korrekt dimensioneret MIOTAL-båndsav kombineret med et passende dråbesmøringssystem være en fleksibel produktionsløsning. Kombinationen kan understøtte præcise snit, kontrolleret smøring og en mere overskuelig arbejdsgang – både ved enkeltopgaver og mindre serier.
HJ-Teknik kan rådgive om valg af maskinstørrelse, skærekapacitet og dråbesmøring, så løsningen tilpasses virksomhedens materialer og produktionsbehov.